Checklist diário NR-12: como inspecionar máquinas antes de operar
Resposta direta: um checklist diário de NR-12 deve ser feito no início de cada turno e após nova preparação da máquina, verificando proteções, dispositivos de intertravamento, comandos, parada de emergência, condições de limpeza, vazamentos, sinalização e anormalidades. Se algo afetar a segurança, a máquina não deve operar: registre, comunique a liderança e acione o fluxo de manutenção. O checklist é uma barreira de prevenção; ele não substitui proteções coletivas, treinamento, análise de risco ou bloqueio de energias perigosas.
Regra simples para o operador
- Inspecione antes de produzir.
- Não improvise proteção, sensor, comando ou ferramenta.
- Interrompa a atividade diante de condição insegura.
- Comunique, registre e só retome após liberação pelo procedimento aplicável.
Por que o checklist diário de NR-12 é indispensável?
Máquinas podem sofrer alterações em poucas horas: uma proteção é deslocada para limpeza, um sensor fica desalinhado, um cabo apresenta desgaste, há vazamento de fluido, um comando responde com atraso ou a área fica obstruída após manutenção. Se a operação começa sem verificação, o primeiro ciclo de produção pode ser o momento em que o desvio aparece — tarde demais para prevenir uma lesão.
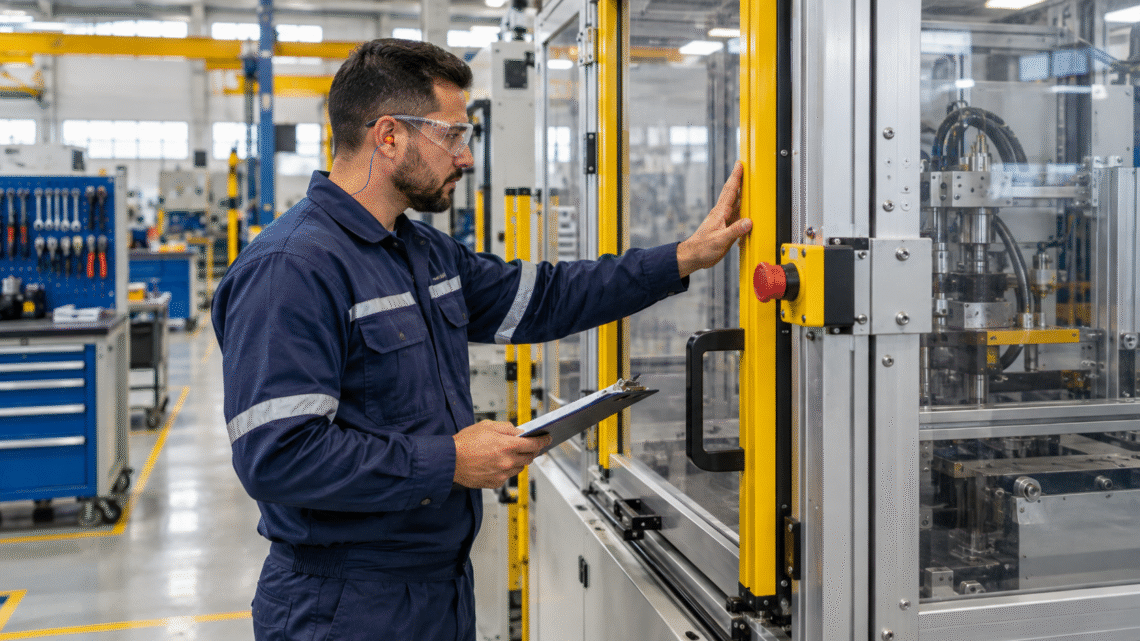
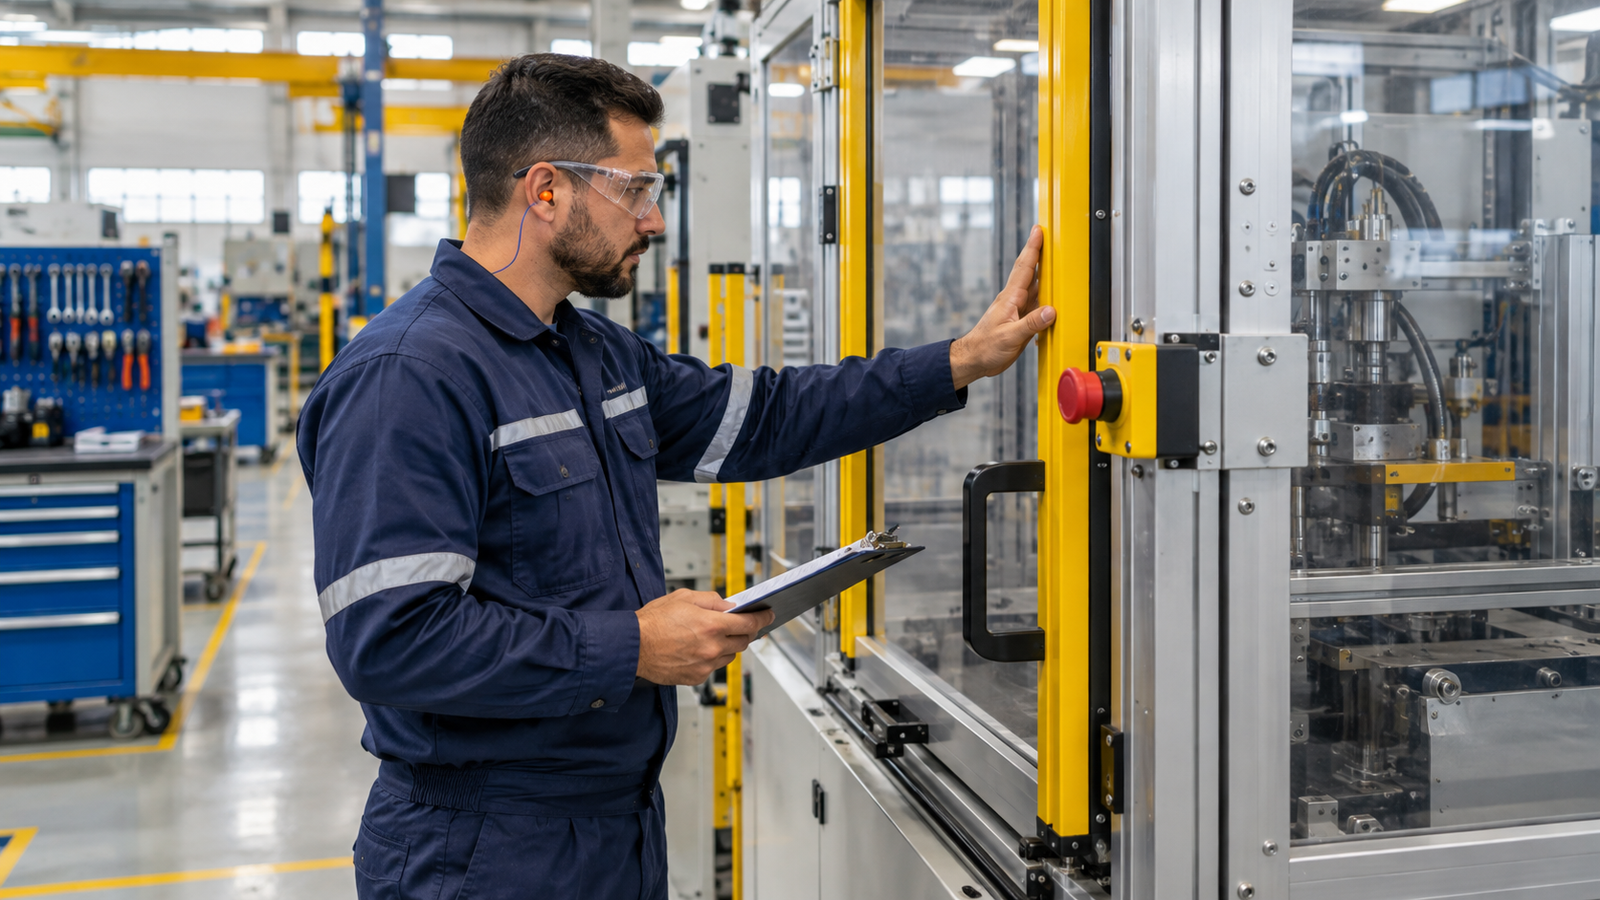
A NR-12 determina que, no início de cada turno de trabalho ou após nova preparação da máquina ou equipamento, o operador realize inspeção rotineira das condições de operacionalidade e segurança. Se forem encontradas anormalidades que afetem a segurança, as atividades devem ser interrompidas e a situação comunicada ao superior hierárquico. A referência está no texto da NR-12 vigente.
Isso não significa transformar o operador em responsável por manutenção técnica além de sua capacitação. A inspeção de rotina serve para reconhecer condição visível ou funcional que afete a segurança e acionar o fluxo correto. A empresa deve definir o que cada pessoa pode verificar, como registrar, quem corrige, quem libera e em que situação é obrigatório aplicar bloqueio e etiquetagem.
O que verificar antes de ligar a máquina
O checklist precisa ser específico para a máquina e para sua análise de risco. Uma injetora, uma prensa, uma serra, uma empacotadora e uma esteira têm perigos e dispositivos diferentes. Ainda assim, há grupos de verificação que aparecem com frequência. Use linguagem objetiva, itens observáveis e resposta simples: conforme, não conforme, não aplicável e ação requerida.
1. Área de trabalho e acesso
- Piso limpo, seco e sem obstáculos que provoquem escorregamento ou tropeço.
- Iluminação suficiente para operação, inspeção e leitura de indicadores.
- Rotas de circulação e acesso ao painel sem materiais acumulados.
- Ferramentas e insumos organizados fora das zonas de perigo.
- Sinalização e demarcações preservadas e visíveis.
Não trate organização como assunto apenas estético. Um recipiente apoiado perto de pedal, uma mangueira atravessando passagem ou uma pilha de caixas bloqueando a visão pode alterar a postura, o tempo de reação e o acesso à parada de emergência. Essa avaliação também deve conversar com o PGR e com os riscos ergonômicos da atividade.
2. Proteções e intertravamentos
- Proteções fixas estão presentes, íntegras e firmes.
- Proteções móveis fecham corretamente e não apresentam folga ou dano.
- Intertravamentos funcionam conforme o procedimento de teste autorizado.
- Não há ponte, ímã, amarração ou improviso que neutralize sensor ou chave.
- Zonas perigosas não estão acessíveis durante operação normal.
Proteção removida “só para facilitar” é um sinal de falha que precisa ser investigada. Pode indicar manutenção pendente, dificuldade de limpeza, método de abastecimento inadequado ou pressão de produção. Recolocar a proteção sem entender por que ela foi removida pode fazer o desvio voltar no turno seguinte. Registre a condição e corrija a causa.
3. Comandos e parada de emergência
- Botões de partida e parada são identificados e funcionam conforme teste seguro previsto.
- Dispositivos de parada de emergência estão acessíveis, identificados e sem obstrução.
- Pedais, bimanual, chaves seletoras e comandos não apresentam travamento ou resposta irregular.
- Indicadores, alarmes e sinalizadores luminosos estão legíveis e operantes.
- Não há partida inesperada após retorno de energia, abertura de proteção ou ajuste.
Teste de segurança não é “apertar tudo de qualquer jeito”. Deve seguir procedimento definido e sem expor pessoas à zona de perigo. Caso o teste exija intervenção, mantenha distância segura, comunique a equipe e aplique o método previsto. A parada de emergência é medida complementar: ela não substitui proteção, comando seguro ou procedimento de trabalho.
4. Condições mecânicas, elétricas e pneumáticas
- Não há ruído, vibração, aquecimento, odor ou movimento anormal.
- Cabos, plugues, mangueiras e conexões estão íntegros e protegidos.
- Não há vazamento de óleo, ar, água, gás ou outro fluido.
- Guardas de correias, engrenagens, polias e partes móveis estão instaladas.
- Ferramentas, matrizes, facas e dispositivos de fixação estão adequados ao trabalho programado.
Quando a condição não puder ser avaliada visualmente ou exigir abertura de painel, desmontagem, ajuste ou entrada em zona perigosa, não avance com a inspeção comum. Isso passa a ser atividade de manutenção ou preparação, com qualificação, autorização e controle de energias conforme o procedimento.
Checklist diário NR-12: modelo para adaptar
| Item | Conforme? | Ação se não conforme |
|---|---|---|
| Proteções fixas e móveis íntegras | Sim / Não / N.A. | Parar, sinalizar e chamar liderança/manutenção. |
| Intertravamentos e comandos operantes | Sim / Não / N.A. | Não operar até avaliação técnica. |
| Parada de emergência acessível | Sim / Não / N.A. | Isolar equipamento e comunicar imediatamente. |
| Área limpa e desobstruída | Sim / Não / N.A. | Corrigir antes da partida. |
| Sem vazamento, cabo danificado ou ruído anormal | Sim / Não / N.A. | Parar e registrar solicitação de manutenção. |
| Ferramental e peça corretamente fixados | Sim / Não / N.A. | Aplicar procedimento de preparação segura. |
| Operador capacitado para a tarefa | Sim / Não / N.A. | Não iniciar; acionar liderança. |
Inclua identificação da máquina, data, turno, operador e número de solicitação de manutenção. Para evitar checklists “marcados no automático”, peça observações quando houver não conformidade, faça amostragem da liderança e acompanhe indicadores: número de desvios por máquina, tempo de correção, reincidência e quase acidentes. O formulário só é útil se gerar ação.
Quando aplicar LOTO no lugar de apenas parar a máquina?
Parar pelo botão não elimina todas as energias perigosas. Durante limpeza interna, desobstrução, troca de ferramenta, ajuste, lubrificação ou manutenção, pode haver energia elétrica, pneumática, hidráulica, mecânica, térmica ou residual. Nessas situações, o procedimento de bloqueio e etiquetagem deve definir desligamento, isolamento, bloqueio, dissipação de energia, tentativa de partida segura e liberação controlada.
O artigo O que é LOTO? detalha o objetivo desse controle. A NR-12 também prevê, no conteúdo de capacitação, o sistema de bloqueio durante inspeção, limpeza, lubrificação e manutenção. Nunca use o checklist diário como autorização para entrar em zona de perigo. Quando a atividade mudar de operação para intervenção, mude também o controle.
Capacitação: o operador precisa saber o que olhar e o que não fazer
O Anexo II da NR-12 exige que a capacitação para operação segura abranja parte teórica e prática, incluindo riscos associados, funcionamento das proteções, princípios de segurança, método de trabalho, procedimentos de emergência e bloqueio durante intervenções. O operador treinado reconhece que uma proteção danificada, uma falha de sensor ou uma vibração diferente não é detalhe de produção; é uma condição que pede parada e comunicação.
Capacitação não deve ser uma única aula na admissão. Reforce após mudança de máquina, troca de ferramental, incidente, atualização do procedimento ou retorno de equipamento de manutenção. Use a própria inspeção diária como tema de DDS: leve a equipe até a máquina, peça que localize dispositivos de segurança e discuta um desvio real sem expor ou culpar pessoas.
Como integrar o checklist ao PGR e à manutenção
Itens recorrentes do checklist são dados valiosos. Se toda semana há falha em uma porta de proteção, o risco não se resolve com nova orientação ao operador: é preciso analisar manutenção, projeto, peça, frequência de uso e processo. Registre o padrão no PGR, priorize a ação e verifique se a solução eliminou a reincidência.
A manutenção precisa receber informação suficiente: máquina, item, condição observada, momento em que ocorreu, impacto na segurança e, se possível, foto registrada pelo procedimento interno. Em contrapartida, a operação deve receber retorno sobre o status e a liberação. Essa comunicação evita que uma máquina interditada seja colocada em uso por alguém que não soube da anormalidade.
Considere também os fatores humanos. Uma inspeção de 10 minutos pode não acontecer se o turno inicia sem tempo, se a produção é cobrada antes da partida segura ou se o formulário está longe do posto. O conteúdo sobre AEP e AET na ergonomia ajuda a olhar para organização, ritmo e condições reais do trabalho, inclusive na rotina de inspeção.
Erros que anulam o valor do checklist
O primeiro é copiar o mesmo modelo para máquinas diferentes. O segundo é marcar “conforme” sem observar. O terceiro é permitir que a produção prossiga com item crítico pendente. O quarto é não diferenciar uma pequena organização de uma falha que permite acesso à zona perigosa. O quinto é tratar um desvio repetido como comportamento individual, quando ele aponta falha técnica ou de processo.
Também evite itens vagos como “máquina boa”. Prefira perguntas verificáveis: “a proteção móvel fecha e mantém intertravamento?”, “o botão de emergência está acessível?”, “há vazamento visível?”. Um bom checklist pode ser usado por quem está na máquina, auditado por liderança e compreendido por manutenção sem interpretação ambígua.
FAQ sobre checklist diário NR-12
O checklist diário substitui a manutenção preventiva?
Não. A inspeção do operador identifica condições de início de turno e desvios visíveis ou funcionais. A manutenção preventiva e corretiva segue planejamento, competência técnica e procedimentos próprios. As duas rotinas devem trocar informação.
Posso operar com a proteção danificada se o pedido de manutenção já foi aberto?
Não quando a anormalidade afeta a segurança. A NR-12 orienta interromper a atividade e comunicar a condição. A retomada depende de correção, avaliação e liberação conforme o procedimento da empresa.
Quem assina o checklist?
Normalmente o operador que realizou a verificação registra o resultado, e a empresa define supervisão e auditoria. O mais importante é que haja responsabilidade clara para correção e liberação de não conformidades.
Qual a frequência ideal?
No início de cada turno e após nova preparação, como prevê a NR-12. Itens adicionais podem ser verificados em frequência definida pela análise de risco, pela criticidade do equipamento e pelas recomendações do fabricante.
Conclusão: a partida segura começa antes do botão
Um checklist diário NR-12 bem feito transforma a primeira etapa do turno em uma barreira concreta de prevenção. Verifique área, proteções, intertravamentos, comandos, parada de emergência e anormalidades. Pare diante de condição insegura, comunique e trate a causa. A produção só é sustentável quando a segurança está presente desde a partida.
Escolha hoje uma máquina crítica e adapte o modelo desta página à sua análise de risco e ao manual do fabricante. Teste o checklist com quem opera, corrija itens vagos e combine o fluxo de bloqueio, manutenção e liberação. Esse pequeno trabalho pode impedir que um desvio conhecido vire o próximo acidente.
Fontes oficiais e técnicas
- NR-12 – Segurança no Trabalho em Máquinas e Equipamentos, Ministério do Trabalho e Emprego.
- NR-12 – Anexo II: conteúdo programático da capacitação.
- Normas Regulamentadoras vigentes, Ministério do Trabalho e Emprego.
 Ewerton Possato Venancio